
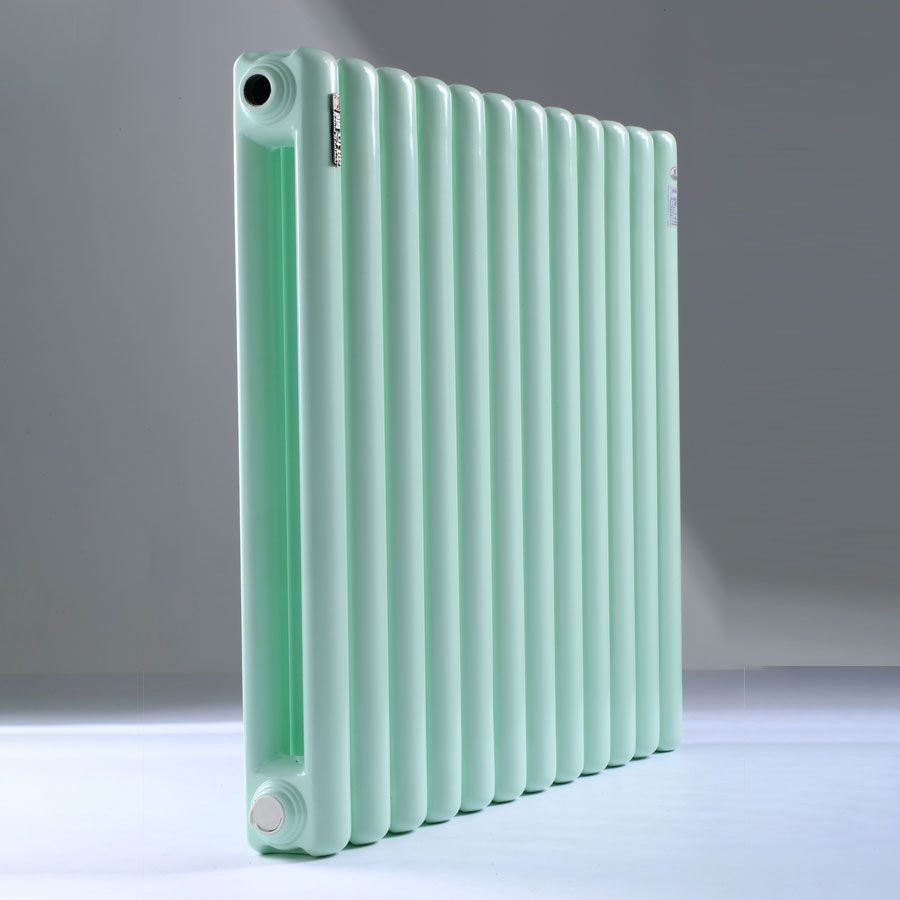
- 产品名称:钢制暖气片生产工艺流程
- 浏览:
- 添加时间:2026-09-18
介绍:
钢制暖气片生产工艺流程
钢制暖气片作为现代家庭采暖系统中的重要组成部分,其生产工艺的精细程度直接影响产品的使用寿命、散热效率和外观品质。下面从原材料到成品,系统梳理钢制暖气片的主要生产流程。一、原材料准备
钢制暖气片的主要原材料为优质冷轧低碳钢带,通常选用SPCC、DC01等牌号的钢材,厚度一般在1.2mm至1.5mm之间。原材料进厂后需进行严格的质量检验,包括化学成分分析、力学性能测试和表面质量检查,确保符合国家标准要求。二、下料与冲压成型
经过检验合格的钢带首先通过自动开卷机展开,然后进入数控冲床进行下料。根据产品规格,将钢带冲裁成规定尺寸的片状毛坯。随后,毛坯被送入液压成型机,通过多道次冲压工艺形成暖气片的主体轮廓,包括进出水口、散热翅片等结构。这一环节对模具精度要求极高,直接决定了产品的外观尺寸和装配精度。三、焊接组装
冲压成型的单片暖气片进入焊接工序。目前主流工艺采用电阻焊或氩弧焊技术,将多片暖气片单元焊接成完整的柱式或板式结构。焊接过程中需要精确控制电流、电压和焊接速度,确保焊缝饱满、无虚焊、无气孔。焊接完成后,还需进行水压试验,通常以1.2MPa至1.5MPa的压力保压5至10分钟,检验产品的密封性能。四、表面处理
焊接合格的暖气片进入表面处理环节,这是决定产品耐腐蚀性和使用寿命的关键步骤。首先进行脱脂处理,去除表面的油污和杂质;然后进行酸洗磷化,在钢材表面形成一层致密的磷酸盐保护膜,增强涂层的附着力;最后进行钝化处理,进一步提高防腐性能。整个表面处理过程通常在自动化流水线上完成,确保处理效果均匀一致。五、喷涂固化
经过表面处理的暖气片进入喷涂车间。采用静电粉末喷涂工艺,将环氧树脂或聚酯粉末均匀喷涂在暖气片表面。喷涂完成后,产品进入固化炉,在180℃至200℃的温度下烘烤15至20分钟,使粉末熔融固化形成坚固的保护层。这一涂层不仅美观,还能有效隔绝空气和水分,防止钢材锈蚀。六、质量检验与包装
成品暖气片需经过多道质量检验,包括外观检查、尺寸测量、涂层厚度检测、附着力测试以及最终的耐压试验。检验合格的产品进行清洁处理后,采用泡沫材料和纸箱进行包装,防止运输过程中的磕碰损伤。包装上需标注产品型号、规格、生产日期等信息,便于追溯和管理。结语
钢制暖气片的生产是一个环环相扣的系统工程,从原材料选择到最终成品出厂,每一道工序都至关重要。现代化的生产线通过自动化设备和严格的质量控制体系,确保了产品的高品质和稳定性。随着技术的不断进步,钢制暖气片的生产工艺也在持续优化,为消费者提供更加安全、高效、美观的采暖产品。
上一篇:返回列表
下一篇:暖气片型号尺寸一览表
相关产品:


